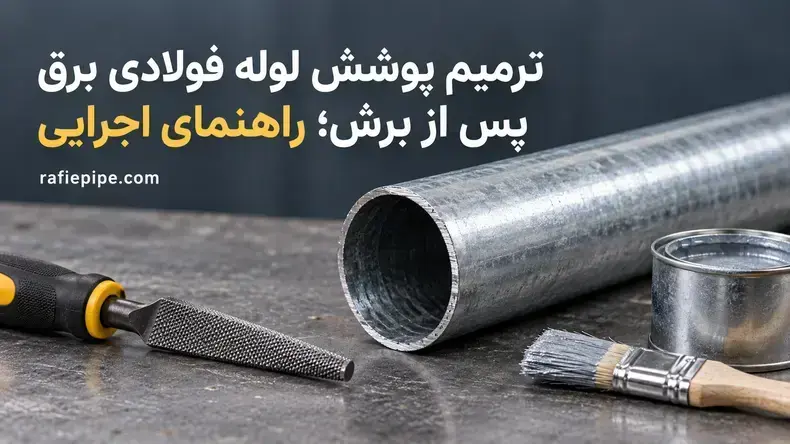
برای ترمیم پوشش لوله فولادی برق پس از برش، ابتدا پلیسههای داخل و بیرون لوله را بدون آسیب اضافه به پوشش سالم بردارید؛ سپس سطح نمایانشده را تمیز و خشک کنید و با روش ترمیم سازگار با نوع پوشش و شرایط پروژه بپوشانید. در لولههای گالوانیزه گرم، رنگ غنی از روی یکی از روشهای شناختهشده ترمیم موضعی است، اما اجرای صحیح آن به آمادهسازی سطح و مشخصات محصول ترمیمی وابسته است. ترمیم خوردگی و حذف لبه تیز دو کار مستقلاند و هیچکدام جای دیگری را نمیگیرد.
این راهنما برای نصاب برق، سرپرست کارگاه و مسئول کنترل کیفیت نوشته شده است؛ موضوع آن بازسازی موضعی محافظت در لبه برشخورده است، نه آموزش خرید لوله یا جایگزینی نقشه و مشخصات فنی پروژه. پیش از کار باید نوع لوله، نوع پوشش، محل نصب و دستورالعمل تولیدکننده مشخص شود.
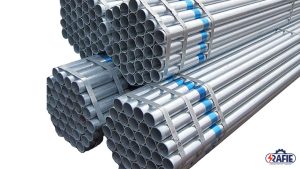
رویِ لایه گالوانیزه از فولاد در برابر خوردگی محافظت میکند. وقتی لوله در محل اجرا بریده، رزوه یا پرداخت میشود، در سطح تازه ممکن است فولاد بدون پوشش باقی بماند. تماس رطوبت و آلایندهها با این بخش میتواند نقطه شروع خوردگی موضعی باشد؛ بهویژه اگر برش کنار اتصال، در فضای بیرون یا در مسیر شستوشوی مداوم قرار گیرد.
البته هر تغییر رنگ یا خط روی سطح به معنی آسیب جدی نیست. باید تفاوت میان خط ظاهری، خراش سطحی و نمایانشدن فلز پایه تشخیص داده شود. برای تشخیص، لبه برش، داخل دهانه، سطح خارجی نزدیک برش و محل قرارگیری اتصال را جدا بررسی کنید. پوششدهی سطح آلوده یا مرطوب فقط عیب را پنهان میکند.
برای شناخت ساختار و انواع پوشش محصول پایه، مشخصات صفحه لوله فولادی برق را با کاتالوگ پروژه تطبیق دهید؛ این مقاله درباره عملیات پس از برش است و جایگزین انتخاب محصول نیست.
«قبل از انتخاب اسپری یا رنگ ترمیمی، باید معلوم شود لوله چه پوششی دارد و در چه محیطی نصب میشود. پوشاندن سریع لبه با ماده نامناسب شاید ظاهر را اصلاح کند، اما الزاماً از خوردگی جلوگیری نمیکند.»
برای لوله گالوانیزه گرم، روشهای ترمیمی باید با الزامات پوشش اصلی و نقشه اجرایی هماهنگ باشند. استاندارد ASTM A780/A780M-20 به ترمیم نواحی آسیبدیده پوشش گالوانیزه گرم میپردازد و سه خانواده روش را معرفی میکند: رنگ غنی از روی، آلیاژهای ترمیمی پایه روی و پاشش حرارتی روی. ذکر این استاندارد به معنی تأیید خودکار هیچ رنگ یا لوله خاصی نیست.
در مقابل، اگر لوله دارای آبکاری الکتریکی، رنگ صنعتی یا سامانه پوششی دیگری است، نباید بدون بررسی مشخصات فنی آن، دستور مربوط به پوشش گرم را عیناً اعمال کرد. برخی محصولات بازار با عنوان عامیانه «گالوانیزه سرد» عرضه میشوند، در حالی که ماهیت پوشش و شیوه تولید آنها ممکن است متفاوت باشد. نخست دیتاشیت لوله و دستور ترمیم آن را دریافت کنید.
در پروژههای در معرض رطوبت، مقایسه نوع پوشش با صفحه لوله گالوانیزه گرم کمک میکند درباره لایه محافظ اصلی سؤال درست بپرسید؛ بااینحال انتخاب ماده ترمیمی تابع مشخصات فنی همان پروژه است.
| نوع وضعیت مشاهدهشده | اقدام اولیه | دلیل |
| برش تازه با فولاد نمایان | پلیسهگیری، پاکسازی و تعیین پوشش سازگار | سطح تازه ممکن است حفاظت کافی نداشته باشد |
| خراش سطحی بدون نمایانشدن فولاد | ارزیابی عمق و الزامات کنترل کیفی | هر خط ظاهری نیازمند رنگآمیزی نیست |
| وجود زنگ، روغن یا آلودگی | رفع آلودگی پیش از هر پوشش | چسبندگی و دوام به بستر وابسته است |
| آسیب گسترده یا محیط بسیار خورنده | ارجاع به مشخصات و ناظر پروژه | ترمیم موضعی شاید کافی نباشد |
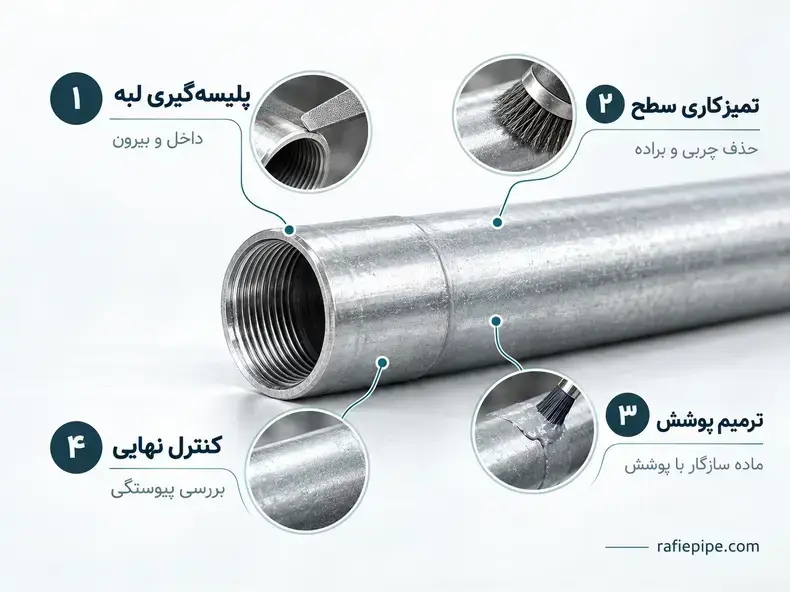
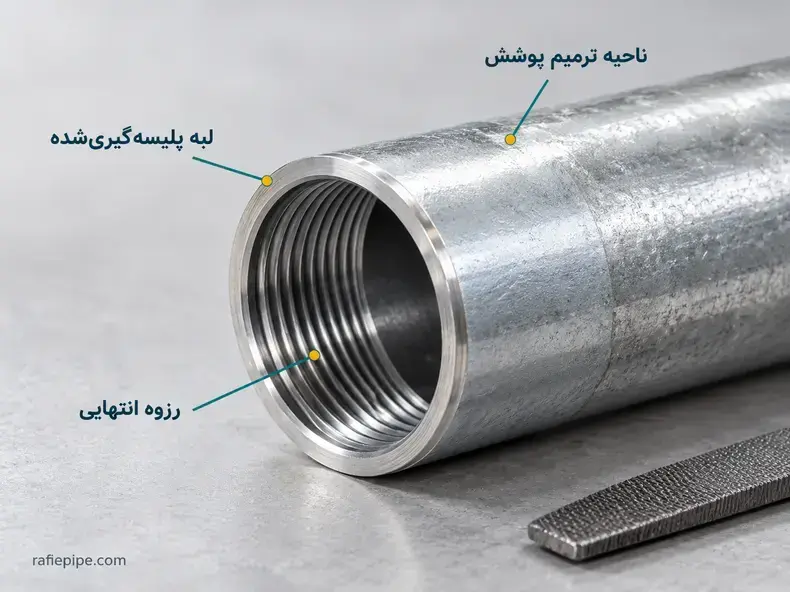
پس از قطع کامل کار و اطمینان از بیبرق بودن مسیر، لوله را محکم ثابت کنید. لبه داخلی و خارجی را با ابزار پلیسهگیر یا سوهان مناسب پرداخت کنید تا زائده تیز باقی نماند. هدف، حذف براده و لبه برنده است؛ نه تراش وسیع سطح سالم یا تغییر شکل دهانه. راهنمای Steel Tube Institute نیز بر پلیسهگیری داخل لوله و حذف لبه تیز بیرون پیش از رزوهکاری تأکید دارد.
برادهها را از داخل لوله خارج کنید. بازرسی چشمی را از زاویه مایل انجام دهید و دهانه را از نظر لبه برگشته، بریدگی یا تغییر شکل بررسی کنید. هیچ سیمی نباید هنگام کنترل داخل لوله قرار داشته باشد. اگر لوله رزوه میشود، دستورالعمل ساخت رزوه، سازگاری اتصال و پاکسازی براده پس از آن جداگانه رعایت شود؛ ترمیم پوشش نباید دهانه یا رزوه را مسدود کند.
چربی، گردوغبار، نمک، بقایای برش و خوردگی سست را با روش سازگار با پوشش و ماده ترمیمی پاک کنید. سطح نهایی باید تمیز و خشک باشد. در صورت نیاز، آمادهسازی تا بخش کوچکی از پوشش سالم پیرامون لبه ادامه مییابد تا مرز ترمیم جدا نشود؛ اما سائیدن بیرویه به پوشش موجود آسیب بیشتری میزند.
در رنگهای غنی از روی، سطحسازی باید مطابق برگه فنی محصول و شدت محیط باشد. برای محیطهای شدیداً خورنده، غوطهوری یا بخشهایی که دسترسی محدود دارند، فرض نکنید برسکشی ساده کافی است. اگر استاندارد پروژه روش آمادهسازی، ضخامت فیلم خشک یا بازرسی را تعیین کرده، همان سند ملاک پذیرش است.
«در کارگاه، بیشترین خطا زمانی رخ میدهد که مرحله آمادهسازی سطح حذف شود: رنگ روی روغن برش، گرد فلز یا زنگ سست قرار میگیرد. ظاهر یکدستِ همان روز، نشانه چسبندگی و محافظت بلندمدت نیست.»
برای بخشهای محدودِ فاقد پوشش در لوله گالوانیزه گرم، رنگ حاوی ذرات روی در صورت تأیید مشخصات پروژه میتواند گزینه اجرایی باشد. سازنده محصول باید ترکیب، نوع بایندر، سازگاری با گالوانیزه، ضخامت توصیهشده، شرایط دما و رطوبت، فاصله اجرای لایهها و زمان رسیدن به مقاومت مورد نظر را مشخص کرده باشد. رنگ خاکستری یا اسپری موسوم به ضدزنگ بدون دیتاشیت معتبر، بهتنهایی معادل رنگ غنی از روی نیست.
ترمیم را به ناحیه آسیبدیده محدود کنید و با برس یا اسپری مطابق دستور تولیدکننده بهصورت یکنواخت اجرا کنید؛ از تجمع رنگ در داخل مجرا و رزوهها جلوگیری شود. ارقام عمومی فاصله پاشش، تعداد دست و مدت خشکشدن را برای همه محصولات نسخهپیچی نکنید؛ این پارامترها به فرمولاسیون و شرایط اجرا وابستهاند. در محیط بسته، تهویه و الزامات ایمنی برگه SDS ضروری است و اسپری قابلاشتعال نباید نزدیک منبع جرقه یا مدار برقدار استفاده شود.
آلیاژ ترمیمی پایه روی و پاشش حرارتی روی نیز در دامنه استاندارد ترمیم گالوانیزه گرم معرفی میشوند؛ اما ابزار، کنترل حرارت و مهارت تخصصی میخواهند و برای هر کارگاه یا لوله نصبشده مناسب نیستند. روش مناسب باید توسط مسئول فنی با توجه به دسترسی، هندسه لوله، دمای مجاز قطعه و الزامات پوشش انتخاب شود. از گرمکردن خودسرانه لوله دارای کابل یا قطعات حساس خودداری کنید.
درباره لولههای دارای پوشش متفاوت، صفحه لوله گالوانیزه سرد را تنها برای شناخت گزینههای محصول ببینید؛ روش ترمیم واقعی باید با نوع پوشش تأییدشده محصول سنجیده شود.
| روش | کاربرد قابل بررسی | محدودیت اصلی |
| رنگ غنی از روی | ترمیم موضعی با دسترسی مناسب و بستر آماده | نیازمند دیتاشیت، آمادهسازی و کنترل ضخامت |
| آلیاژ ترمیمی پایه روی | ترمیم تخصصی برخی نواحی گالوانیزه گرم | نیاز به حرارت و مهارت؛ نامناسب برای بعضی وضعیتهای نصب |
| پاشش حرارتی روی | ترمیم کارگاهی با تجهیزات تخصصی | هزینه و محدودیت دسترسی در محل اجرا |
| رنگ ضدزنگ معمولی | فقط با تأیید سامانه پوششیِ طراحیشده | معادل خودکار ترمیم گالوانیزه گرم نیست |
پس از زمان خشکشدن یا عملآوری مقرر، سطح را از نظر پیوستگی، حباب، شره، ترک، ناحیه بدون پوشش و آلودگی بررسی کنید. ضخامت لازم را فقط از مشخصات مصوب پروژه و محصول بگیرید؛ اندازهگیری با گیج مناسب در صورت الزام پروژه انجام شود. در دهانه لوله باید مسیر عبور سیم باز، بدون براده و بدون لبه تیز باقی بماند. هدف کنترل فقط زیبایی نیست: پوشش باید قابل ردیابی و مطابق روش مصوب باشد.
اگر لوله پس از ترمیم درون بوشن یا اتصال دیگر قرار میگیرد، مطمئن شوید پوشش اضافه مانع درگیری مکانیکی و اتصال درست نمیشود. هرگونه الزام پیوستگی الکتریکی و همبندی مسیر فلزی باید جداگانه طبق نقشه و مقررات برق بررسی شود؛ وجود رنگ یا روی بهتنهایی آزمایش پیوستگی الکتریکی نیست.
برای شناخت اتصال مکانیکی انتهای لوله، مشخصات بوشن را بررسی کنید و در زمان مونتاژ، سازگاری رزوه و دهانه ترمیمشده را دوباره کنترل کنید.
«تحویل صحیح یعنی بتوان نشان داد چه پوششی ترمیم شده، چه مادهای به کار رفته و کدام کنترلها انجام شدهاند. وقتی این اطلاعات ثبت نشوند، تشخیص کیفیت ترمیم بعد از نصب یا هنگام بروز خوردگی دشوار میشود.»
خطای اول، پاشیدن رنگ روی پلیسه و براده است؛ این کار هم به عایق سیم خطر میرساند و هم بستر مناسبی برای پوشش نیست. خطای دوم، استفاده از هر اسپری نقرهای به جای ماده ترمیمیِ دارای مشخصات روشن است. خطای سوم، فرض یکسانبودن آبکاری سرد، گالوانیزه گرم و رنگ صنعتی است. خطای چهارم، اجرای لایه ضخیم و نامنظم که دهانه یا رزوه را میبندد. خطای پنجم، تحویل مسیر بدون بررسی شرایط محیط و خشکشدن پوشش است.
نمونه تصمیمگیری فرضی: اگر یک لوله گالوانیزه گرم در فضای سرپوشیده برش خورده و فقط حلقه باریکی از فولاد در لبه آن نمایان باشد، پس از پلیسهگیری و تمیزکاری میتوان ترمیم موضعی با ماده تأییدشده را بررسی کرد. اما اگر همان لوله در معرض پاشش مداوم آب یا مواد خورنده نصب میشود، نوع پوشش، آمادهسازی و معیار پذیرش باید از نقشه و مشخصات پروژه بازبینی شود؛ حکم یکسان برای هر دو محل قابل اتکا نیست.
ترمیم پوشش لوله فولادی برق پس از برش با انتخاب یک قوطی رنگ آغاز نمیشود؛ نخست باید نوع پوشش، لبه تیز، آلودگی و شرایط نصب بررسی شوند. سپس روش ترمیم سازگار اجرا و کیفیت آن بر مبنای دستورالعمل محصول و مدارک پروژه کنترل شود. برای انتخاب نوع لوله و تطبیق ویژگیهای آن با شرایط کار، میتوانید به صفحات محصولات رفیع مراجعه کنید و پیش از خرید یا اجرا، مشخصات فنی مناسب را استعلام بگیرید.
To receive free consultation, please fill out the form below. Rafi Industrial Group consultants will contact you as soon as possible.